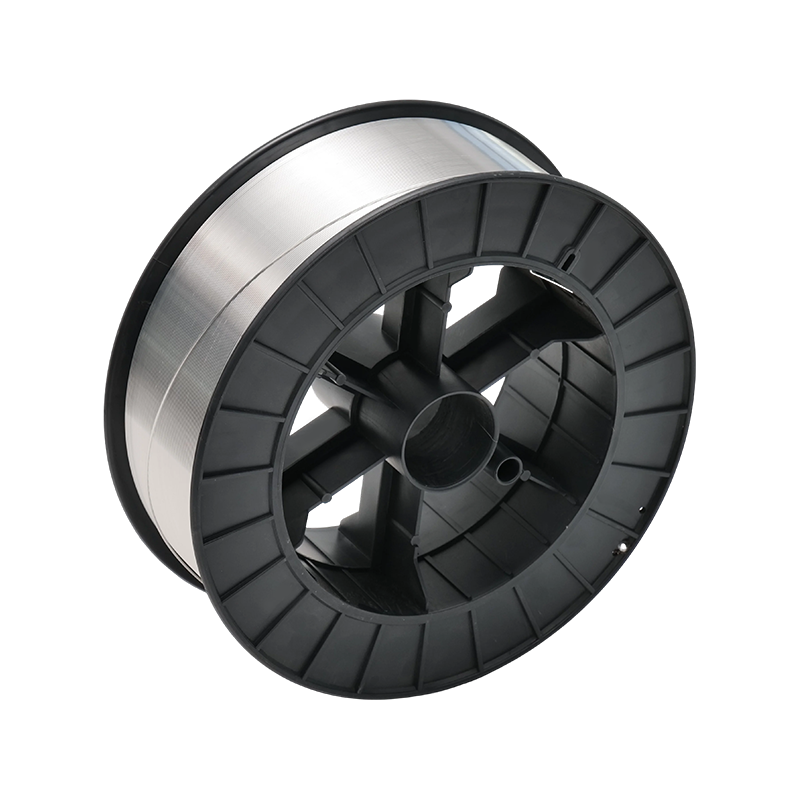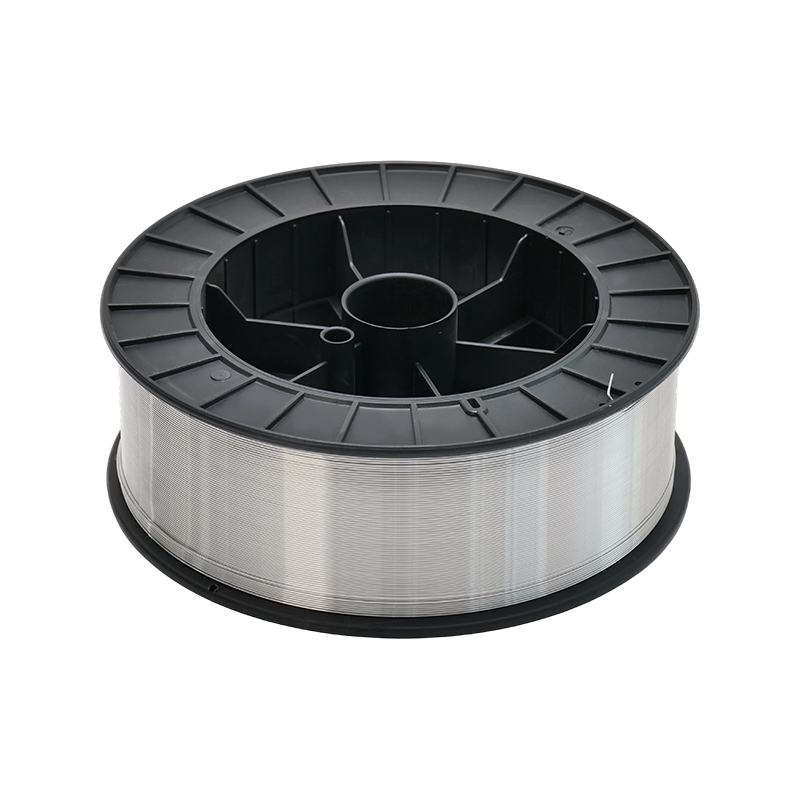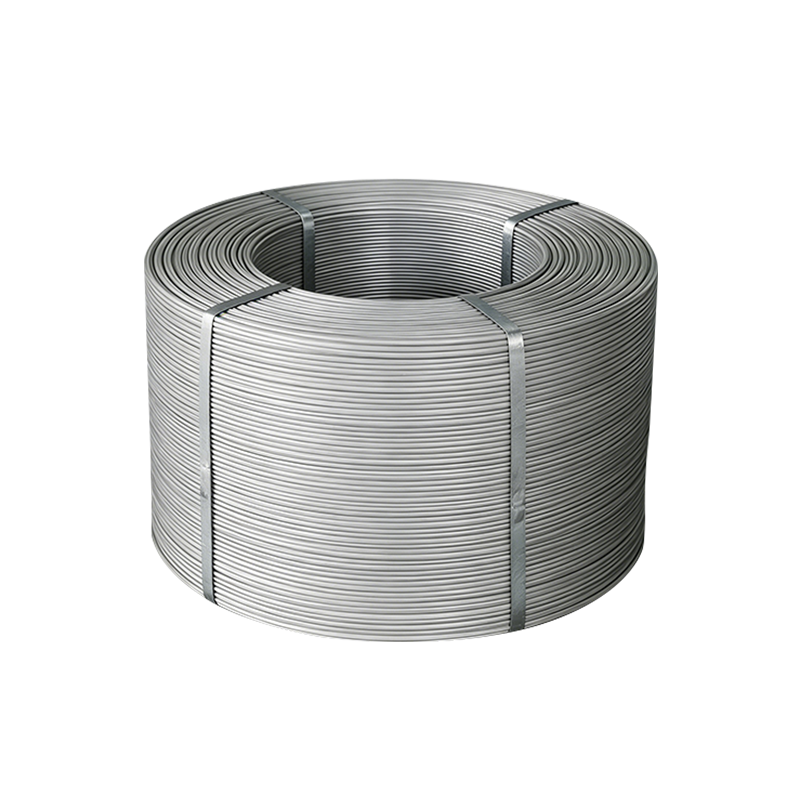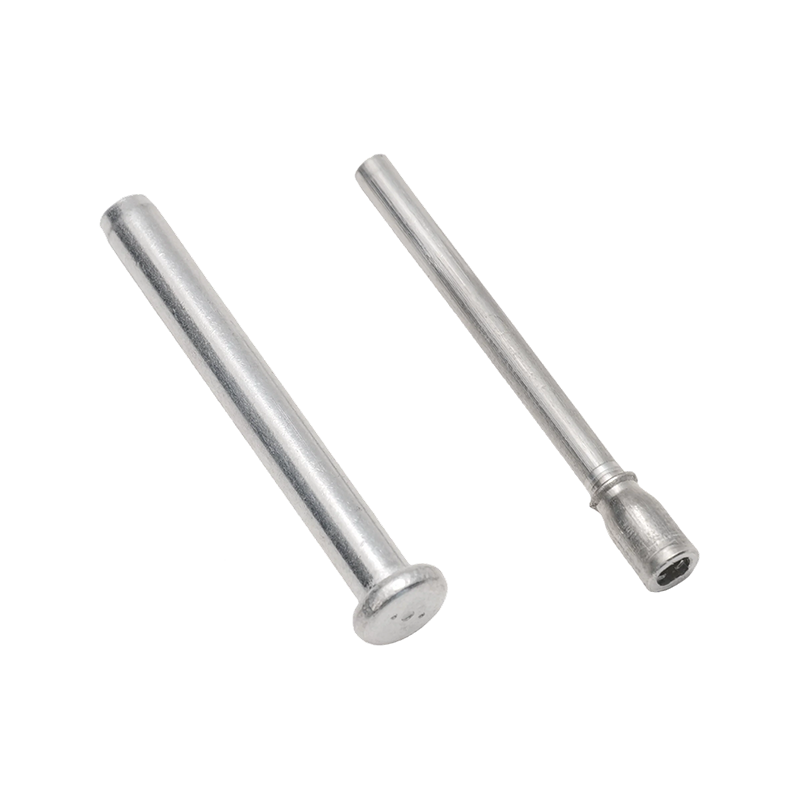
به عنوان پیشگام نوآور در زمینه مواد آلیاژ آلومینیوم در چین، شرکت سیم آلومینیوم جیانگسو هتو از زمان تأسیس خود در سال ۲۰۱۹ همواره با نیازهای مشتریان هدایت شده و رضایت مشتری را هدف خود قرار داده است. این شرکت یک سیستم تولید هوشمند را ساخته است که کل زنجیره صنعتی را پوشش میدهد، از جمله سیم آلومینیوم با خلوص بالا، سیم آلیاژ آلومینیوم با استحکام بالا، و مواد جوشکاری آلومینیوم و آلیاژ آلومینیوم. این شرکت در منطقه توسعه اقتصادی گوانان، لیانیونگانگ واقع شده است و از موقعیت جغرافیایی برتر و حملونقل راحت برخوردار است. محدوده تجاری قطار سریعالسیر در فاصله ۳ کیلومتری گسترده شده است. به عنوان چین مواد جوشکاری آلومینیوم و آلیاژ آلومینیوم کارخانه و مواد جوشکاری آلومینیوم و آلیاژ آلومینیوم تأمینکنندگان، این شرکت با تکیه بر مزیت موقعیت پایگاه صنعت مواد نوین ملی لیانیونگانگ، یک سیستم لجستیکی «حلقه خارج از کشور یکساعته» ایجاد کرده است. تمام محصولات ما با استانداردهای کیفیت بینالمللی مطابقت دارند و نقشه صادرات ما بسیاری از بازارهای سطح بالا در خارج از کشور را پوشش میدهد.
در حال حاضر، کارخانه این شرکت مساحتی بالغ بر ۴۰۰۰۰ متر مربع را پوشش میدهد و دارای ۶۰ کارمند است که شامل ۳۰ مدیر و تکنسین حرفهای میشود. برای تضمین رضایت مشتری، ما تجهیزات و امکانات پیشرفتهای را معرفی کردهایم و اقدامات بازرسی کیفیت را در هر مرحله از فرآیند تولید بهطور دقیق اجرا میکنیم. علاوه بر این، سیستم کیفیت ISO-9001 و سیستم مدیریت کیفیت IATF 16949 ما بهطور حرفهای تأیید شدهاند.
انتخاب آلیاژ پرکننده مناسب برای جوشکاری آلومینیوم یک ملاحظات ثانویه نیست - این تصمیم فنی اولیه است که بر مقاومت در برابر ترک، استحکام اتصال، عملکرد خوردگی و قابلیت آنودیزاسیون پس از جوش حاکم است. برهمکنش بین ترکیب فلز پایه و شیمی پرکننده تعیین میکند که آیا حوضچه جوش به طور تمیز جامد میشود یا ترکخوردگی داغ ایجاد میکند و اینکه آیا منطقه متاثر از حرارت خواص مکانیکی کافی را برای کاربرد حفظ میکند. دو سری پرکننده غالب - 4xxx (Al-Si) و 5xxx (Al-Mg) - اکثر کاربردهای ساختاری و صنعتی را پوشش میدهند، اما هر کدام مجموعهای متمایز از ترکیبات فلز پایه و شرایط خدمات را ارائه میکنند.
4043 (Al-4.5%Si) پرکاربردترین پرکننده همه منظوره است. ارائه سیالیت عالی، حساسیت به ترک خوردگی انقباض کم، و تجربه خوب اپراتور به دلیل قوس پایدار و کاهش تمایل به پاشش. استحکام کمتر آن در مقایسه با پرکنندههای 5xxx، آن را برای اتصالات ساختاری در کاربردهای پر بار نامناسب میسازد، و محتوای سیلیکون آن باعث ایجاد یک روکش آنودایز خاکستری تیره میشود - یک رد صلاحیت برای کارهای معماری و تزئینی. ER5356 (Al-5%Mg) استحکام کششی بالاتری (تا 290 مگاپاسکال در شرایط جوش داده شده)، تطابق رنگ بهتر پس از آنودایز کردن، و عملکرد بهبود یافته در محیطهای آب شور را ارائه میکند که آن را به انتخاب استاندارد برای ساخت دریایی، مخازن تحت فشار و مجموعههای ساختاری تبدیل میکند. تطبیق مواد جوشکاری آلومینیوم و آلیاژ آلومینیوم برای سیستم آلیاژ پایه خاص - به جای پیش فرض یک پرکننده - نقطه شروع مهندسی جوش آلومینیوم سالم است.
تخلخل شایع ترین نقص کیفی در جوشکاری MIG و TIG آلومینیوم است و اکثر موارد تخلخل میدانی به آلودگی هیدروژنی - نه تکنیک - باز می گردد. لایه اکسید آلومینیوم هیدروسکوپی است: رطوبت اتمسفر را جذب می کند و این رطوبت در حوضچه جوش جدا می شود تا هیدروژن آزاد شود که در طول انجماد از حد حلالیت جامد فلز فراتر می رود و به صورت حفره ها به دام می افتد. سطح سیم پرکننده یکی از مسیرهای اولیه معرفی هیدروژن است. سیم تولید شده بدون کنترل تمیزی سطح کافی - روان کننده کشش باقیمانده، تجمع اکسید ناشی از ذخیره سازی نامناسب، یا جذب رطوبت در حین انتقال - بدون توجه به کیفیت آماده سازی فلز پایه، هیدروژن را مستقیماً به منطقه قوس می رساند.
پروتکل ذخیره سازی مناسب برای سیم جوش آلومینیوم نیاز به بسته بندی مهر و موم شده و مانع رطوبت دارد که در دمای پایدار نگهداری شود تا از چرخه تراکم جلوگیری شود. سیم هایی که در محیط های مرطوب کارگاهی باز شده و در معرض قرار گرفته اند، باید قبل از استفاده به مدت 1 تا 2 ساعت در فر در دمای 70 تا 80 درجه سانتیگراد خشک شوند - مرحله ای که به طور معمول در محیط های تولیدی حذف می شود و به طور معمول مسئول ایجاد تخلخل های غیر قابل توضیح است. در سمت تولید، تمیزی سطح از طریق انتخاب روان کننده کششی کنترل می شود (روان کننده های مصنوعی که به طور تمیز در شرایط قوس تبخیر می شوند، بر جایگزین های مبتنی بر روغن معدنی ترجیح داده می شوند)، پاس های تمیز کردن پس از کشیدن، و بسته بندی هرمتیک در فضای بی اثر یا با ماده خشک کننده. سیم آلومینیوم Jiangsu Hetuo کنترلهای تمیزی سطح را در سطح تولید اعمال میکند و بار هیدروژنی را که جوشکار باید در کف مغازه مدیریت کند، کاهش میدهد.
سیم جوش آلومینیوم در طیف وسیعی از قطرها و دماها تولید می شود و مشخصات صحیح به فرآیند جوشکاری، سیستم تغذیه سیم و هندسه اتصال بستگی دارد. برای GMAW (جوشکاری MIG)، رایجترین محدوده قطر 0.8-1.6 میلیمتر است که 1.0 میلیمتر و 1.2 میلیمتر اکثر کارهای ورق و مقطع متوسط را پوشش میدهد. سیم آلومینیومی به طور قابل توجهی نرمتر از سیم فولادی با قطر معادل است، که باعث ایجاد چالشهای تغذیه میشود: رولها و آسترهای استاندارد بهینهسازی شده با فولاد باعث تغییر شکل سیم، لانهسازی پرنده یا تغذیه ناسازگار میشوند. رولهای درایو شیاردار یا قلابدار، لولههای با پوشش تفلون و سیستمهای مشعل فشاری پاسخهای فنی استاندارد به ویژگیهای تغذیه آلومینیوم هستند - و دمای سیم (معمولاً دمای H، سختکاری شده) با ایجاد استحکام ستون کافی برای مقاومت در برابر کمانش در آستر، به تغذیهپذیری کمک میکند.
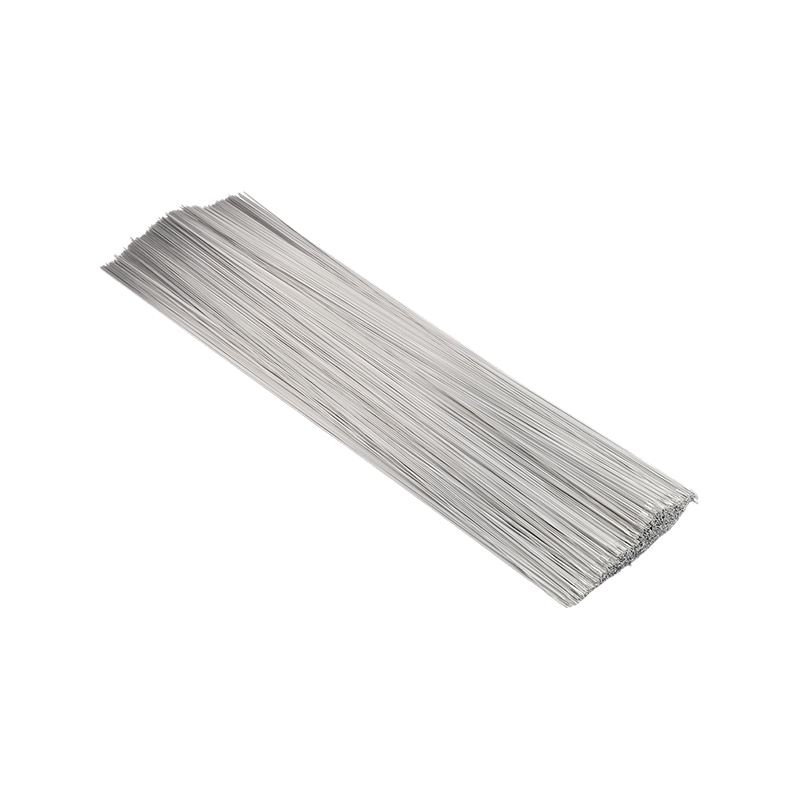
برای GTAW (جوشکاری TIG)، سیم بهعنوان میله پرکننده با تغذیه دستی به جای مواد مصرفی تغذیه مکانیکی استفاده میشود و پارامترهای مربوطه به تطابق هندسه قطر به اتصال و وضعیت سطح تغییر میکنند. میله پرکننده TIG برای آلومینیوم به طور معمول در طول های برش صاف (استاندارد 1 متر) به جای قرقره عرضه می شود و شرایط اکسید سطح بسیار مهم تر است زیرا دست جوشکار میله را مستقیماً به پوشش گاز محافظ وارد می کند. سیستم های مداری و خودکار TIG برای کار لوله و لوله ممکن است از سیم قرقره ای با تغذیه سیم سرد موتوری استفاده کنند. در این پیکربندیها، تلرانسهای قطر سیم تنگتر از 0.01± میلیمتر استاندارد اغلب برای اطمینان از موقعیتیابی ثابت سیم به مفصل و هندسه مهرهای پایدار در طول مسیرهای خودکار طولانی مشخص میشوند.
| آلیاژ پرکننده | آلیاژهای پایه سازگار | کشش جوش داده شده (MPa) | ویژگی های کلیدی |
|---|---|---|---|
| ER4043 | 6xxx، 3xxx، آلیاژهای ریخته گری | ~ 186 | سیالیت عالی، حساسیت به ترک کم، هدف کلی |
| ER5356 | 5xxx، 6xxx | ~ 290 | استحکام بالاتر، سازگار با آنودایز، درجه دریایی |
| ER4047 | 6xxx، برنامه های لحیم کاری | ~ 140 | محتوای Si بالا، محدوده انجماد باریک، حداقل اعوجاج |
| ER5183 | آلیاژهای ساختاری 5xxx | ~ 290 | بالاترین مقاومت پرکننده 5xxx، استفاده از مخزن برودتی و تحت فشار |
مواد مصرفی جوش مورد استفاده در ساخت گواهی شده - مخازن تحت فشار (بخش IX ASME)، کار ساختاری (AWS D1.2)، مجموعههای هوافضا (AWS D17.1)، یا سازههای بدنه خودرو - باید همراه با گزارشهای آزمایش مواد (MTRs) ارائه شوند که ترکیب شیمیایی و خواص مکانیکی را در برابر استاندارد AWS.5. اینها اسناد اختیاری نیستند: آنها سوابق قابل ردیابی هستند که مواد مصرفی را به روش جوش صلاحیتی مرتبط می کنند و عدم انطباق آنها می تواند منجر به یافته های عدم انطباق در طول بازرسی جوش شخص ثالث یا ممیزی منبع مشتری شود.
فراتر از اسناد استاندارد MTR، زنجیره های تامین خودرو و هوافضا الزامات بیشتری را تحمیل می کنند. تامین کنندگان دارای گواهی IATF 16949 باید قابلیت ردیابی در سطح زیادی را حفظ کنند، داده های SPC را در مورد ابعاد بحرانی (قطر، بیضی) ارائه دهند و از ارسال PPAP با گزارش های اندازه گیری ابعادی و شاخص های قابلیت فرآیند پشتیبانی کنند. برای سازندگانی که یک تامینکننده مواد مصرفی جدید را به مشخصات روش جوشکاری کنترلشده (WPS) واجد شرایط میکنند، شرط عملی، یک جوش واجد شرایط با استفاده از مقدار مصرفی جدید است، با آزمایش مکانیکی (کشش، خم، گاهی اوقات ضربه) که تأیید میکند عملکرد رویه حفظ میشود. به عنوان سازنده ای که دارای گواهینامه ISO 9001 و IATF 16949 است، سیم آلومینیوم Jiangsu Hetuo از این فرآیند صلاحیت با اسناد ردیابی کامل پشتیبانی می کند، و سازندگان را قادر می سازد تا تحویل مواد مصرفی جدید را در رویه های کنترل شده خود بدون ایجاد اختلال در سوابق صلاحیت جوش موجود، ادغام کنند.

مدیرعامل (کایهاو وانگ): +86-18961612067 / [email protected]
معاون مدیرعامل (ژیلانگ شوانگ): +86-13908684596 / [email protected]
مدیر فروش تجارت خارجی (چنشو ژا): +86-15961627690 / [email protected]
مدیر فروش تجارت داخلی (شنگجینگ جین): +86-13485055650 / [email protected]

پارک شرکت های کوچک و متوسط، منطقه توسعه اقتصادی، شهرستان گوانان، شهر لیانیونگانگ، استان جیانگ سو، چین
ما در میلههای آلیاژ آلومینیوم با کیفیت بالا، سیمهای جوشکاری و پروفیلهای دقیق تخصص داریم
حق نشر© ۲۰۲۶Jiangsu Hetuo Aluminum Wire Co., Ltd.
 فروش عمده مواد جوشکاری آلومینیوم و آلیاژ آلومینیوم تأمینکنندگان